顯示具有 Neutron 標籤的文章。 顯示所有文章

2018年7月28日 星期六

3D 列印 斷料偵測 ATOM 2.5 EX Proton Neutron

這是全部需要的零件,很少很便宜。
線孔兩端可以塞鐵氟龍管切一小段進去減少阻力及增加準確度。

Proton 是近端擠料,最適合加斷料偵測,可以把很多腳料用掉。這是接NO,對韌體來說是反向的接法,但適合串接,待會在ATOM這種雙擠出需要串接的機器上就好用了。

接到RAMPS的servo 1的D4和GND即可。

這是之前買來硬究的偵測器,有電路板和LED的,把它消耗掉,我就是覺得它太大才自己畫一個簡易版的。

但是它的接法和servo 1不一樣,所以要加點工。如果你要接到空的endstops插頭裏,這線剛好,以下動作可省,但要把預設的偵測pin D4改成你所接的endstop pin了。

主要就是5V和GND是反的。

調過來才能用。
把它用在Neutron上。它的電路是正向接法,適合每個擠出單獨接。

因為我也沒加LED或其它開關,所以雙擠出很簡單,只要把微動開關的C和NO串起來,接到主機板的D4和GND即可,圖中是我的接法。


裝機也很簡單,鎖上鋁擠即可。
ATOM主機板是插在這裏。

修改後的Marlin bugfix-1.1.x在此: https://github.com/PhilXing/Marlin, 相關STL檔在此: https://www.thingiverse.com/thing:3023002

2018年6月28日 星期四

Electron迷你3D列印機組裝及修改


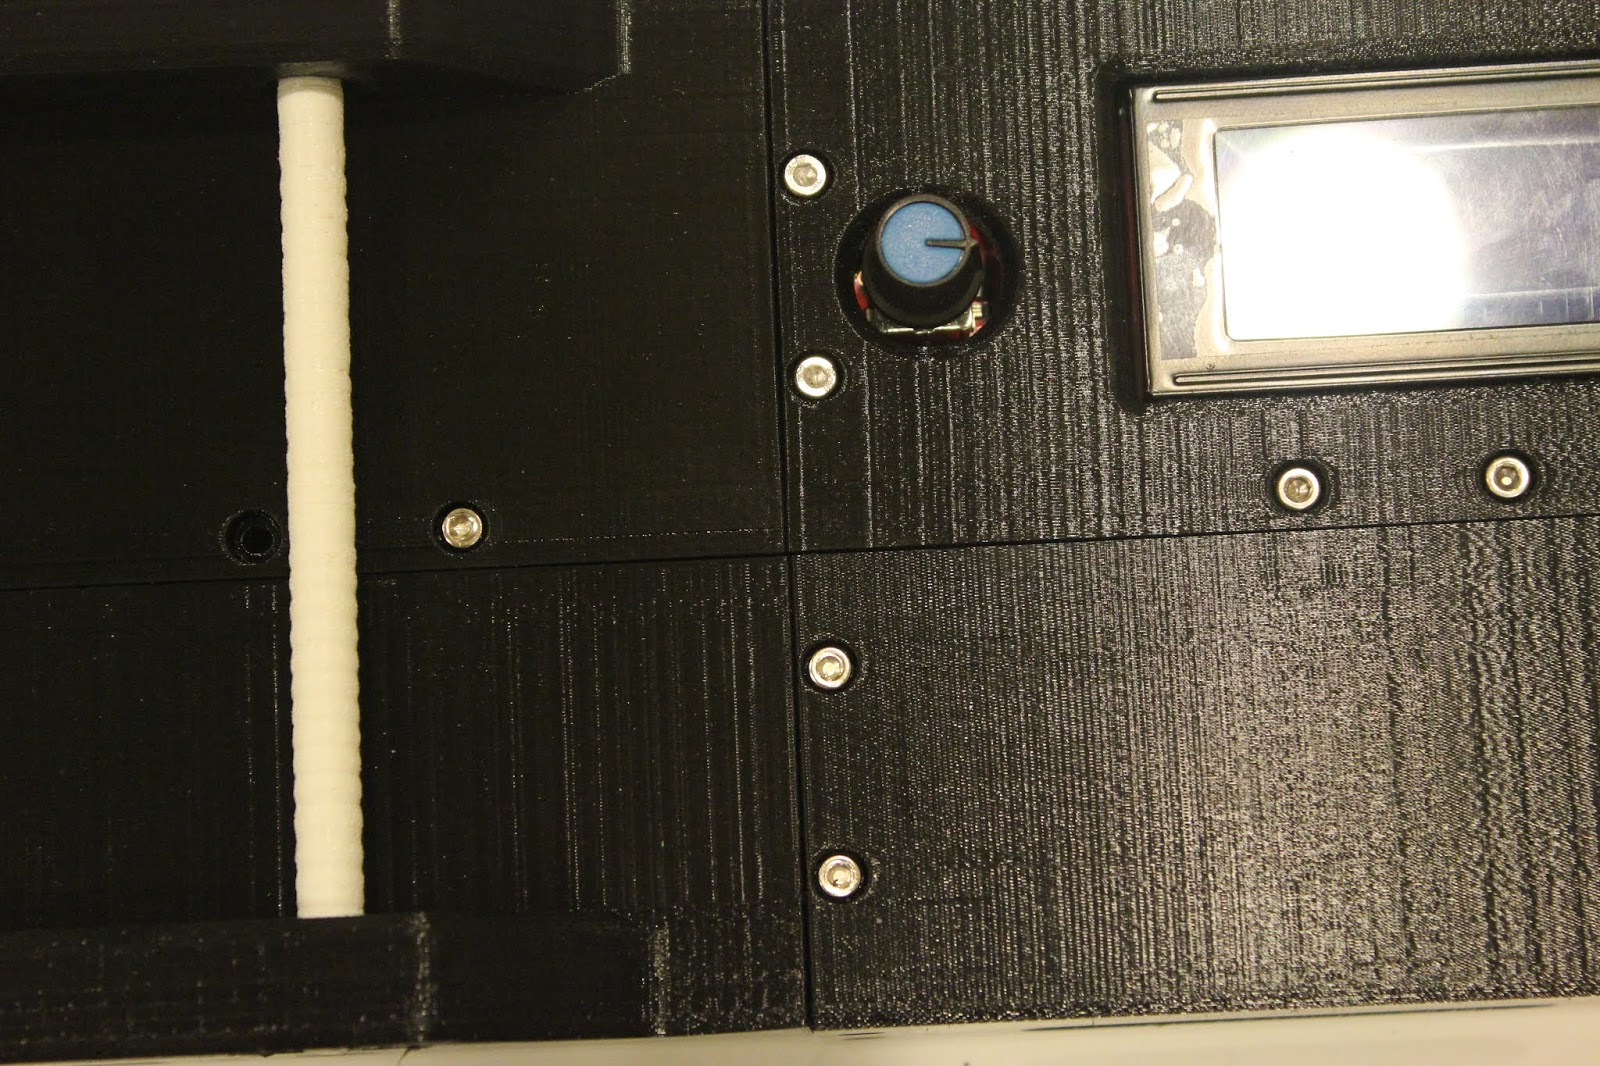
Electron構造簡單,就直接印了再說,但是LCD這一片為了省支撐而選擇了和其它3片不同的擺件方向,結果很難組合,只好重印。

LCD的安裝孔位會和外殼干涉,如果先鎖外殼,LCD這顆螺絲會沒辦法鎖。

重印後組合狀況好多了;LCD旁這4顆鎖絲會因為先鎖LCD而變得不好鎖,但也沒辦法。

外殼、LCD和料盤架組合完畢。

這4支腳應該是用來鎖主機板的,但孔位不合,而且我沒注意到要給它印支撐就變成這樣了。

我畫了一個轉接板來結合外殼和Mega2560。
 
結果裝上LCD接頭才發現有問題。

它們剛好突出2mm左右,如果沒有我畫的轉接板就剛好不會,這往桌上一擺就擺不平了。

只好改板。

底部挖4個糟該它下沈3mm左右,套進外殼那4支腳:https://www.thingiverse.com/thing:2980985。

先用平頭M3 x 5mm鎖轉接板。

再鎖Mega2560, M3 x 6mm以上3根。這個轉接板是給己經照原圖印的狀況用的,正解是改圖,把外殼那4支腳放在合適Mega2560的位置就可以了。

這是電源部分和連接方式,電源我買12V 5A的,因為也沒有要加熱床,夠用小巧便宜就好。

焊好插好組合電源母座、USB延長線和主機板;電源開關雖然找到差不多大小的,但尺寸也差一點;還有USB延長線也是孔位差3mm,所以應該買好零件再來印才對;最後電源開關是用銼刀磨開的,USB則是硬鎖。

翻面的樣子。

最後把列印機的控制電線通通也都穿孔進來接上主機板。

開機試動OK。

這時才發現小料盤會觸底。

大料盤則剛好,但我應該不會用,因為送料角度太低了。所以擠料的部分我就留白了。
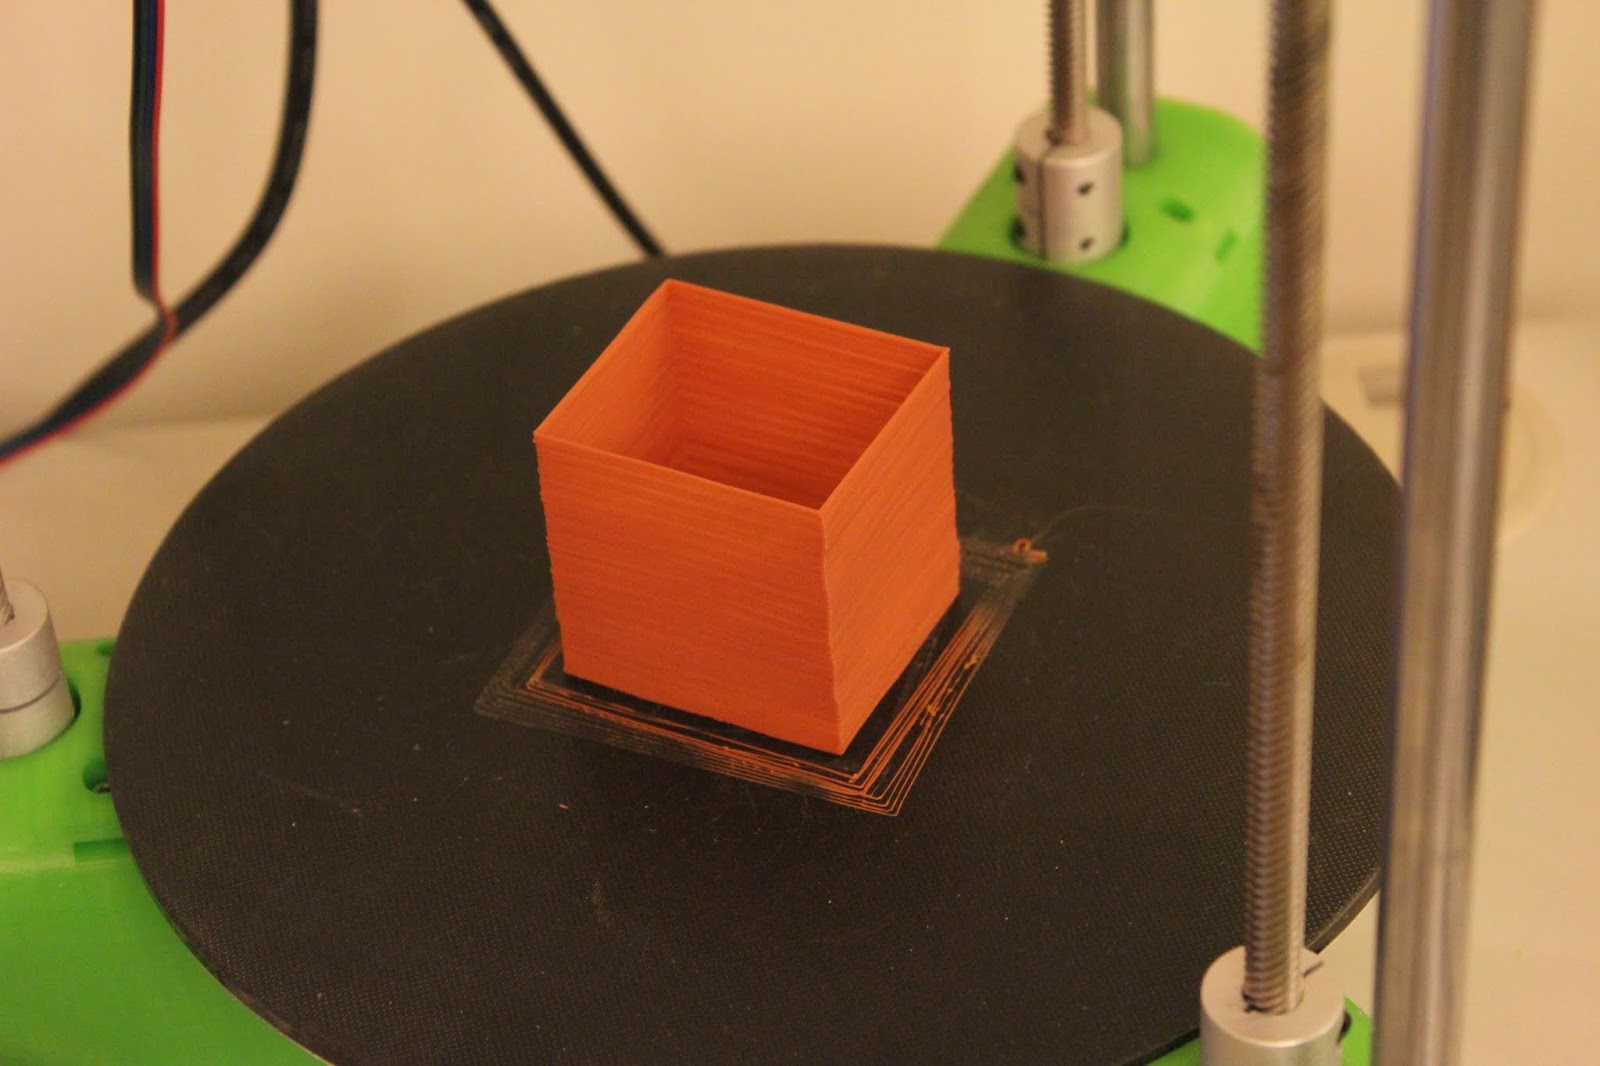
試印50mm空心立方體,供電沒問題。

工件有層紋以外還OK。

2018年6月20日 星期三

Neutron迷你3D列印機組裝筆記:調校篇


把噴頭溫度調到210度出料就比較順了。
X方向放大了。

Y方向縮小了。這也差太多了吧

Z方向一向是最準的。

檢查後發現有支螺帽沒鎖到位,結構肯定歪了。
鎖到底後該是三支都一樣這麼深。
結果一樣不行。

那就乖乖來調水平距離,拿尺來量鐵球到光柱的距離。

調整螺絲使三組水平距離等長。
不知為何我的X柱和Z柱週到掉出來還不夠用,就換了15mm的螺絲。


這樣就可以繼續往上頂了。
最後調到136.xx附近,因為工具也不是很精準,差1mm內就偷笑了。這三組調得愈接近,工件的XY比例就會越接近,理想值是1比1,就是說印方塊時它會是正方的。

再來把PID調一次,使出料順暢;我設在210度,跑12次;再把結果如畫面指示寫到韌體中。
這個部分有自動校正的部分,是升級到韌體1.1.x才有的,還有自動床平的部分,我選用了Bilinear雙線性調平;它就是之前的mesh。

Auto Calibration 自動調校

Bed Leveling 自動床平

在Prepare選單最下面有一個Auto Calibration的選項,進入後有一項Set Delta Height,執行它就會自動偵測高度(G30?)。

先量出料的調度,我調到1.82mm高合適。

進入Prepare--Auto Calibration--Delta Settings

這裏存有剛才自動偵出來的高度。

把它扣掉剛才量出來的z-offset。然後再去執行G33自動調校,G29自動床平,最後把結果存起來或寫進韌體裏。在G33的結果裏你可看出你的機台的各柱角度及極限開關的誤差值,還有效應器連接半徑,這些數據也顯示機台組裝的精度,但要把它們組到沒誤差,或是手動量廁這些數字對我來說幾乎是不可能,所以我才把韌體升級來自動校正機台。我是根據ATOM釋出的韌體中的設定值改進 Marlin Bugfix 1.1.x:https://github.com/PhilXing/Marlin/tree/Neutron

結果還是一樣比例不對!怪了!這誤差太大,所以才覺得該檢查一下圖檔,這才發現它是個50x46.xxx的矩形,怎麼會有這個圖檔?它除了害我擺烏龍還有什麼用?
換了正50x50x50的圖就好了。

總算看到像樣的尺寸準度了,左邊其實也沒比較不準,只是它不是50x50x50的圖檔而己。以Neutron的設計來說,尺寸精度先調到這裏好了。最後把實際印出的尺寸和圖檔的尺寸, 等比例修改Rod Lengh(桿長) ,印大了就改長,印小了就改短。但我試著把這個值改進韌體和選單裏似乎不會生效,待查。
為了塞玻璃印床挖壞的那一根底座重印了一根把它換了;印床也換上另一個比較小一點的,火烤底座後就可以塞進去,它也被放了一年多,都忘了當初為什麼會買它了;再加上自己改的精簡機上盒版的Electron後 (細節在Electron迷你3D列印機組裝及修改) ,機台狀況算是大改善了,z-offset調好後準備耐力測試了。


試印Voronoi筆筒:https://www.thingiverse.com/thing:2887710, 耗時5:18:00左右。

整個印完太開心了。

打底狀況還可以。

在這種速度下,而且沒有吹件風扇,牽絲狀況可接受。